
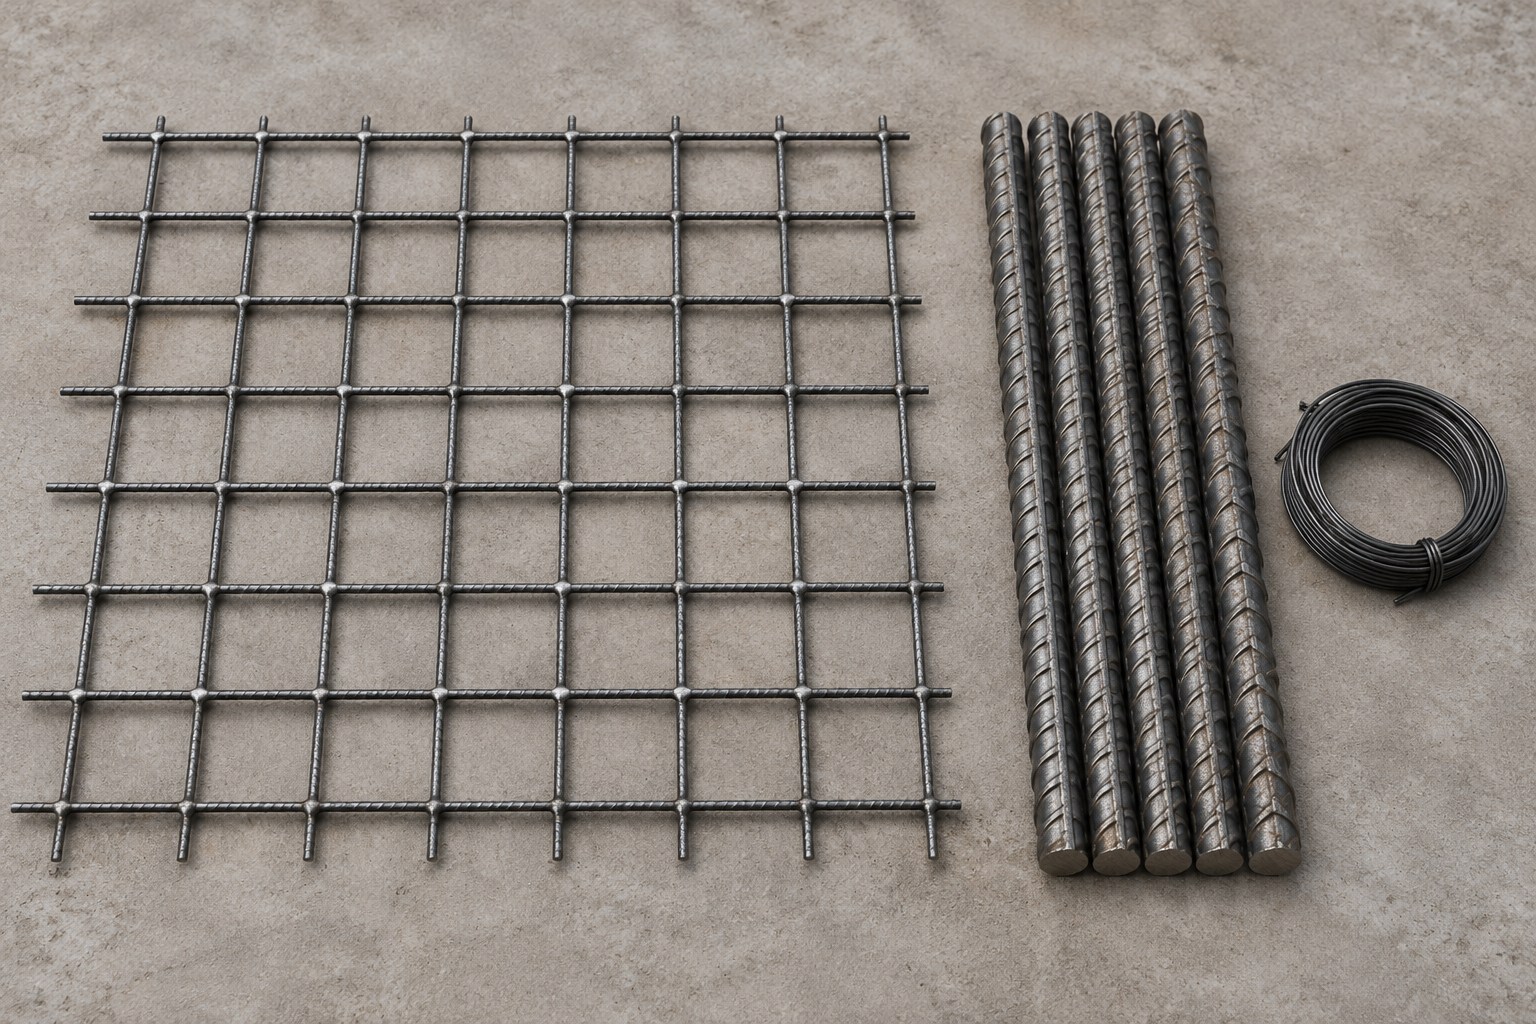
Çelik hasır ile bağlama donatı arasındaki fark, donatının hangi aşamada bir araya getirildiğiyle başlar. Kaynaklı hasırda tel ya da çubuklar üretim sırasında bir ağ oluşturur ve ürün şantiyeye bu biçimde gelir. Bağlama donatı ifadesi ise bu yazıda, ayrı nervürlü çubukların uygulama yerinde proje düzenine göre yerleştirilip telle sabitlendiği yöntemi anlatır. Biri hazır levha olarak, diğeri parça parça ilerleyen iki farklı iş akışıdır. Aynı elemanda birbirinin yerine geçebilen iki ürün oldukları anlamına gelmez.
Karşılaştırma statik proje ve teknik şartnameyle başlar. Donatının malzeme sınıfı, kesiti, aralığı, katmanı ve sürekliliği işçilik hesabından bağımsız olarak tanımlanır. Hazır bir levhanın bulunabilmesi veya bir ekibin çubukla daha hızlı çalışması bu koşulları değiştirmez. Bu rehber, tasarım kararı verilmiş bir işin satın alma, şantiye organizasyonu ve kabul süreçlerini karşılaştırmak içindir. Projede izin verilen seçenek tekse, ikinci bir seçeneğin daha düşük teklif vermesi tek başına değerlendirme konusu değildir.
Fark üretimde başlar, şantiyede görünür
ISO 6935-3:2023 kamuya açık kapsam açıklamasında beton donatısı için fabrika yapımı kaynaklı levha veya ruloları ele alır. ISO 6935-2:2019 ise beton donatısında kullanılan nervürlü çubukların teknik gereklerini konu edinir. İki ayrı kapsamın bulunması, ürün kimliğini yazılı tanımlamak için iyi bir başlangıçtır. Bununla birlikte bu referanslar, herhangi bir tedarikçinin belirli bir partisinin uygunluğunu göstermez. İşiniz için geçerli standart baskısını ve kabul belgelerini projenin şartnamesiyle birlikte okuyun.
Kaynaklı Çelik Hasır teslim alındığında ağ geometrisi hazırdır. Levhadaki her kesişim için sahada yeniden tek tek çubuk yerleştirme işi yapılmaz. Ancak levhanın ilgili bölgede hangi yöne bakacağı, hangi katmana yerleşeceği, kenar bölgesinde ne tür ilave parça isteneceği ve birleşimlerin nasıl düzenleneceği hâlâ proje detaylarından okunur. Takvimde yalnız levhanın serilmesine ayrılan süreyi göstermek, bu hazırlıkları ve kontrolü görünmez bırakabilir.
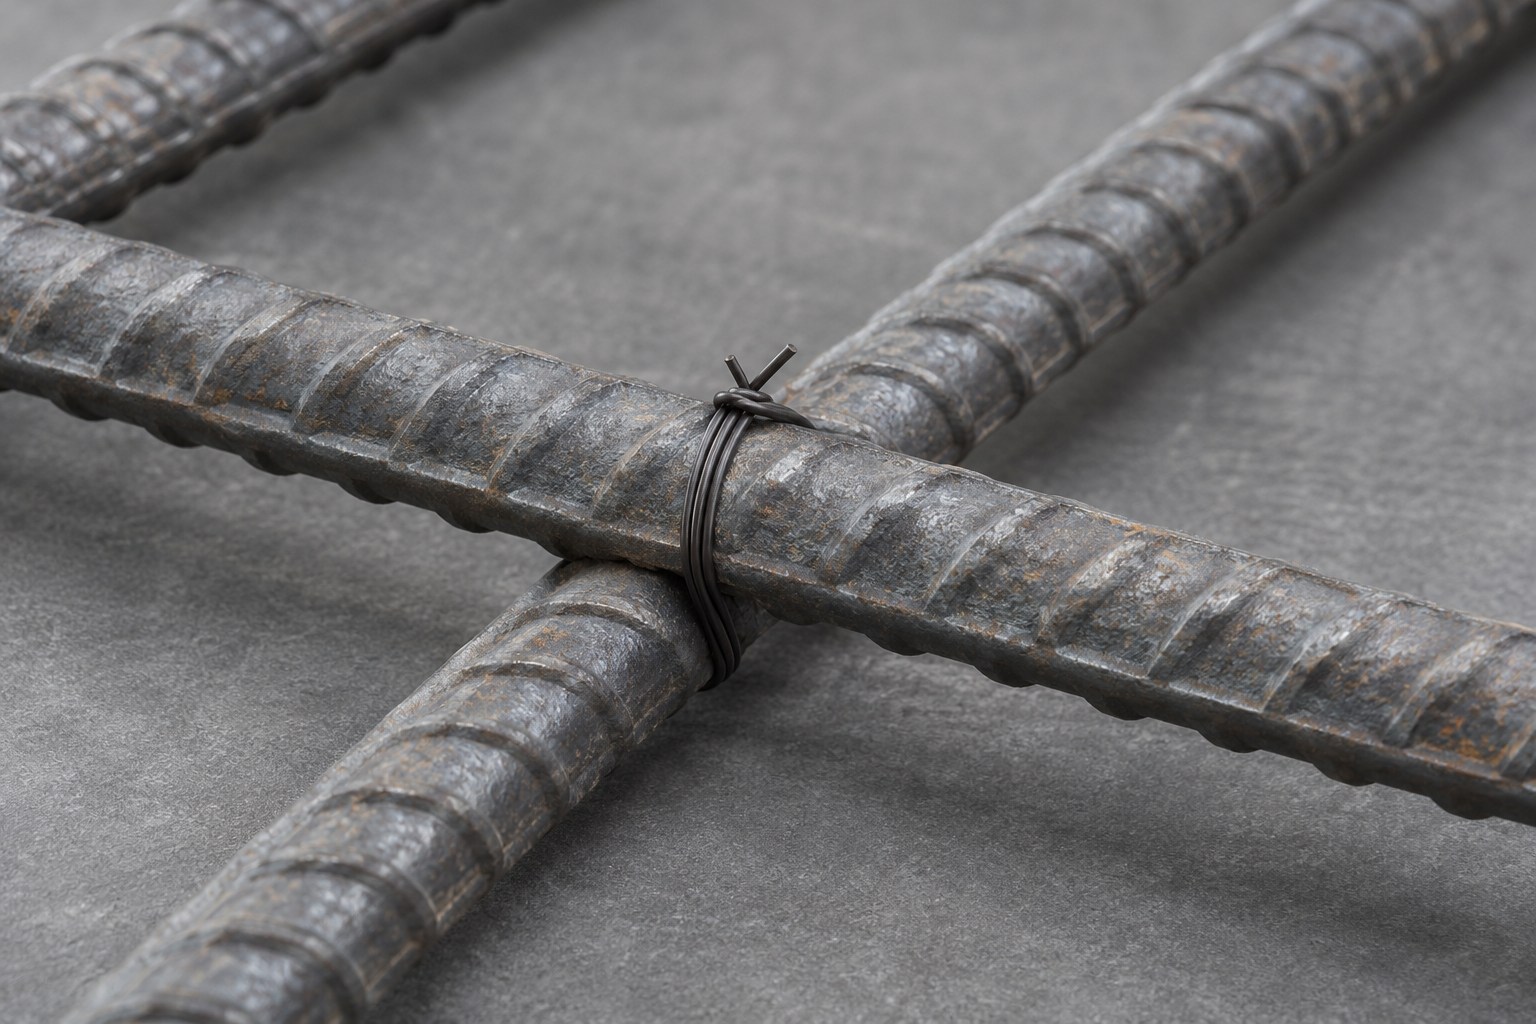
Ayrı çubuklu düzende çubuklar, onaylı çizimdeki işaretlerine ve yerleşim sırasına göre hazırlanır. Parçaların kesme ve bükme işlemlerinin nerede yapılacağı tedarik kapsamına göre değişebilir. Bağ teli, düzeni yerleştirme sırasında korumaya yarayan bir sabitleme unsurudur; donatının gerekli kenetlenmesini, ekini veya proje bağlantısını kendi başına sağlamaz. Bu yüzden bağ noktası sayısını azaltmakla donatı detayını değiştirmek aynı karar değildir. Nervürlü çubuk ürün sayfası, ürün grubunun nasıl tanımlandığını görmek için bir başlangıç noktasıdır.
Hazır levhanın zaman kazandırabileceği koşullar
Birbirine benzeyen, açık ve erişilebilir bölgelerde aynı levha tipinin tekrar kullanılması, saha işlemlerini daha öngörülebilir kılabilir. Satın alma ekibi poz numaralarını ve teslim sırasını önceden eşleştirirse uygulama ekibi levha seçiminde daha az zaman kaybeder. Kaldırma ve taşıma planı levha boyutuna uygun olduğunda bir partiyi beklemeden bir sonraki iş cephesine geçmek kolaylaşabilir. Bu kazanım ürünün adından değil, projenin tekrarlı geometrisiyle tedarik planının birbirini karşılamasından doğar.
Buna karşılık küçük bölmeler, farklı sınır biçimleri, çok sayıda açıklık veya sık değişen imalat etapları varsa hazır levha her bölgede aynı hızda ilerlemeyebilir. Bir levhanın dış ölçüsü alana sığsa bile kullanım yönü, proje birleşimleri ve kenar detayları kesim ve parça yönetimi gerektirebilir. Örneğin ayrılan parçaların başka bir bölümde kullanılabileceği, oraya uygun işaret ve boyutta oldukları onaylı plan üzerinde görülmeden varsayılmamalıdır. Kullanılamayan parçalar hem maliyet hem de saha taşıması yaratır.
Geometriyi okurken ürün adı yerine iki doğrultunun birlikte tarif edilmesi önemlidir. Q tipi ürün tablosu ve R tipi ürün tablosu incelendiğinde tel çapı, aralık ve levha ölçüsünün farklı bilgiler olduğu görülür. Levha boyu aynı diye iki modeli eşdeğer kabul etmek doğru değildir. Malzeme siparişindeki model kodu, paftadaki donatı düzeni ve yerleşim yönü birbirinden kopuk bırakılırsa şantiyeye doğru toplam tonajda yanlış ürün gelebilir.
Ayrı çubuklar iş programını nasıl değiştirir?
Çubuklu işte aynı alan için tedarik, kesme ve bükme hazırlığı, parça ayırma, saha içi taşıma, serme ve bağlama adımlarının hangilerinin kimin sorumluluğunda olduğu belirlenmelidir. Bir teklif, işaretlenmiş ve hazır kesilmiş çubuk teslimini kapsarken bir diğeri yalnız ticari boy malzeme verebilir. Malzeme sınıfı ve toplam ağırlık aynı olsa bile kalan iş farklıdır. Ekip ihtiyacı ve şantiye içinde ayrılacak çalışma alanı da bu kapsam farkına bağlıdır.
Çubukların ayrı elemanlar olarak düzenlenmesi, izinli yerel detayların ayrı ayrı ele alındığı düzensiz bölgelerde planlamaya esneklik verebilir. Bunun ne kadar işe yarayacağını, kaç farklı işaretin yönetildiği ve hazırlanan parçaların doğru bölgeye ne kadar düzenli ulaştığı belirler. Yalnız teslim listesinde yer alan Nervürlü Çubuk miktarını görmek yeterli değildir. Benzer görünen farklı parçaların ayrılması, işaretlerin okunabilirliği ve uygun revizyonla hazırlanmaları da işin takvimini etkiler.
Bağlama işi, düzenli geometriye sahip büyük alanlarda tekrar eden bir faaliyete dönüşebilir. Ancak ekip büyüklüğü, çalışma bölgesine erişim, malzeme besleme sıklığı ve kontrol beklemeleri her sahada farklıdır. Bir ekibin açık bir örnek alandaki hızı, dar geçişli ya da yoğun detaylı başka bir alan için doğrudan kullanılmamalıdır. Gözlenen süreleri bölge tiplerine göre ayırmak, günlük programı iyimser bir tek ortalama üzerinden kurmaktan daha güvenilir sonuç verir.
İşçiliği karşılaştırmanın doğru birimi
En yararlı karşılaştırma, aynı kapsamda kontrolü tamamlanmış imalat üzerinden yapılır. Yalnız malzeme yüklenirken geçen saati, diğer seçenekte yerleştirme sonu saatiyle karşılaştırmak yanlış sonuç verir. Her iki seçenek için başlangıç ve bitiş olayını aynı şekilde tanımlayın. Teslimat boşaltması, iç taşıma ve bekleme ölçüme giriyorsa ikisinde de girsin. İlk ölçümde düzeltme gerektiğinde, düzeltme ve yeniden kontrol de ilgili bölgenin toplamına dahil edilsin.
Takvim süresiyle kişi-saat birbirinden farklıdır. Tamamen varsayımsal bir örnekte, dört kişinin üç saat çalışması 12 kişi-saat eder; üç kişinin dört saat çalışması da 12 kişi-saattir. Birincisi aynı başlangıç anıyla daha önce bitebilir, ancak daha fazla eşzamanlı ekip kaynağı ister. Sonraki imalatın başlama zamanı kritikse takvim süresi, aynı personelin başka işi de varsa ekip doluluğu belirleyici olabilir. Bu aritmetik, hasır ya da çubuk için üretkenlik oranı vermez.
Kaldırma ekipmanı da aynı mantıkla ayrı tutulmalıdır. Bir levha grubunu taşımak için ayrılan ekipman dilimi, başka bir işin ihtiyacıyla çakıştığında seri uygulama öngörüsü geçersiz kalabilir. Çubuk tarafında ise küçük sevkiyatlar bile sık aralıkla geliyorsa boşaltma ve ayırma işleri toplam süreyi büyütebilir. Karşılaştırmalı iş programında işçilik, ekipman ve bekleme için ayrı sütun açmak, maliyet farkının gerçekten hangi faaliyetten kaynaklandığını gösterir.
Metrajdan teslimata ortak kontrol noktaları
Çizimdeki net alan ya da toplam çubuk boyu, sipariş miktarının yalnız başlangıcıdır. Hasır için yerleşim boyunca gereken levha adedi, projede belirtilen ek bölgeleri ve kullanılabilir kesim parçaları ayrı değerlendirilir. Ayrı çubuklarda parça listesi, teslim boyu, hazırlık kapsamı ve kullanılabilir artıkların takibi önemlidir. Çelik hasır metrajı rehberi, levha ve net alan kavramları arasındaki farkı açar. Bir işten alınmış fire oranını başka geometrilere doğrudan taşımak yerine sayıların kaynağı gösterilmelidir.
Sevk planı hazırlanırken malzeme kalemi ile şantiyedeki montaj bölgesi birbirine bağlanabilir. Örneğin aynı ölçüde iki farklı katmana ait levha grubu farklı etiketlerle ayrılabiliyorsa yerleştirme sırasında yanlış seçim riski azalır. Çubuklu işte de parça etiketleri ile hazırlık listesi eşleştirilir. Etiket kaybolduğunda yalnız görünüşe göre karar vermek yerine ürün ve parti kimliğini yeniden teyit etmek gerekir. Hasır teslimat kontrolü yazısı ölçü, kaynak ve etiket kontrollerini birbirinden ayırır.
Kontrolün bir bölümü teslimatta, bir bölümü yerleşimden sonra anlam kazanır. Teslimatta ürün kimliği, miktar, taşıma sırasında oluşabilecek görünür hasar ve istenen belge seti karşılaştırılabilir. Sonraki kontrolde ürünün doğru bölgede ve doğrultuda olup olmadığı, katman düzeni ve uygulanan proje revizyonu önem kazanır. Görsel incelemenin belge veya gerekli testin yerine geçmediği unutulmamalıdır. Uygunsuzluk halinde karar, kabul yetkisi olan kişiler tarafından şartnameye ve yürürlükteki çizimlere göre verilir.
Bir saha ekibi, yanlış veya eksik malzeme nedeniyle işe başlayamadığında başka bir bölgeye kaydırılabilir. Bunun programda esneklik olarak görülmesi, gecikmenin maliyetsiz olduğu anlamına gelmez. Ek bir saha içi taşıma, ikinci bir ekipman çağrısı ya da yeniden kabul kontrolü gerekebilir. Bu nedenle karşılaştırmada yalnız beklenen hız değil, yanlış teslim veya revizyon değişikliğinde hangi sistemin nasıl toparlandığı da değerlendirilmelidir. İzlenebilir sevk listesi iki seçenek için de bu belirsizliği azaltır.
Teklifleri aynı kapsamda karşılaştırmak
Her iki seçeneğin teknik olarak değerlendirilmesine izin verildiyse teklif talebinde tek bir çizim revizyonu, teslim yeri, imalat etapları ve kapsam tarifi kullanılmalıdır. Hasır için model, yön, levha ölçüsü ve adet; çubuk için sınıf, çap, boy ya da hazır parça listesi netleştirilir. Bir teklifin fiyata dahil ettiği kesme, bükme, nakliye veya boşaltma kalemi, diğer teklifte ayrıca hesaplanabilir. Genel ürün portföyü malzeme ailesini ayırmaya yardımcı olur; teknik tarif yerine geçmez.
Toplamı okurken malzeme bedelinin yanına saha işçiliği, ekipman zamanı, taşıma, kesim veya ayırma işleri ve belgeli teslim kapsamı yazılmalıdır. İki tekliften birinde ölçülmemiş bir faaliyet bulunuyorsa o kalemi sıfır kabul etmek yerine açık bırakın ve teklif sahibinden kapsamını sorun. Kâğıt üzerinde daha ucuz görünen malzeme, daha fazla yeniden taşıma ya da gecikme gerektiriyorsa tamamlanmış alan başına aynı avantajı vermeyebilir. Tersi de mümkündür: düzenli iş programı, çubuklu seçenekte bazı ek işlemleri önceden çözüyor olabilir.
İşletme açısından iyi bir karşılaştırma formu üç soruyu yanıtlar: Teknik açıdan ne onaylıdır? Sahaya tam olarak ne teslim edilecektir? Kontrolü tamamlanmış imalata ulaşmak için geriye hangi işler kalmaktadır? Bu üç yanıtın hiçbiri yalnız teklif toplamından çıkmaz. Satın alma ekibi ticari karşılaştırmayı, saha ekibi iş sırasını, proje sorumlusu ise uygunluk sınırlarını ayrı ayrı doğruladığında kararın dayanağı da kayda geçer. Kapsam netleştikten sonra talep, fiyat teklif formu üzerinden proje ve sevk bilgileriyle iletilebilir.
Sonuç: Verimlilik ürün adından değil işin düzeninden gelir
Hazır kaynaklı levha, tekrar eden bölgelerde birleştirme işinin bir kısmını sahadan üretime taşır. Ayrı çubuklu düzen, izinli yerel detayların tek tek yönetildiği işlerde farklı bir planlama imkânı oluşturur. Her iki yöntemde de doğru malzeme tarifi, işlem sırası ve kabul kontrolü gereklidir. İşçilik avantajı ancak aynı proje koşulları, aynı teslim kapsamı ve tamamlanmış iş ölçüsüyle anlam kazanır. Geometri değiştiğinde, ekipman kısıtı oluştuğunda veya hazırlık hizmeti teklif kapsamına girip çıktığında sonuç değişebilir.
Karar notuna yalnız seçilen ürünün adını değil, o kararı taşıyan varsayımları da yazmak yararlıdır. Hangi bölgeler tekrar ediyordu, hangi hazırlık tedarikte tamamlanıyordu, ekipmana hangi zaman aralığında erişilebiliyordu ve ne tür kontrol beklemeleri vardı? Bu bilgiler kayıt altındaysa bir sonraki etap için karşılaştırma daha az tahmine dayanır. Ancak aynı proje içindeki bir etap sonucu bile farklı geometriye otomatik olarak uygulanmaz. Asıl amaç, tasarımı değiştirmeden tedarik ve uygulama arasında ölçülebilir, açık bir iş planı kurmaktır.